咳止めシロップの容器でも検尿の容器でも「あの手」の小瓶を見るとどうしてもパラフィルムを巻きたくなってしまう奇病を患っていらっしゃる皆さまこんにちは。
昔とあるバーからラフロイグCSバッチ16のお急ぎのご注文をいただいたので、秋の夜長の10時すぎにハンドデリバーしにスクランブル発進してショートカットするため近くの当時の安倍晋三首相の私邸の裏の狭くて暗い道をボトルを裸で持って(全裸notわたしbutボトル)すごい勢いで歩いていたら、ある程度予想はしていましたが暗がりからポリースメンが突然二人現れて誰何された上に手に火炎瓶持っているのかと勘違いされてあわやの事態になりかかったことがあるコマスピ柳川ですが、皆さまにおかれましてはいかがお過ごしでしょうか。
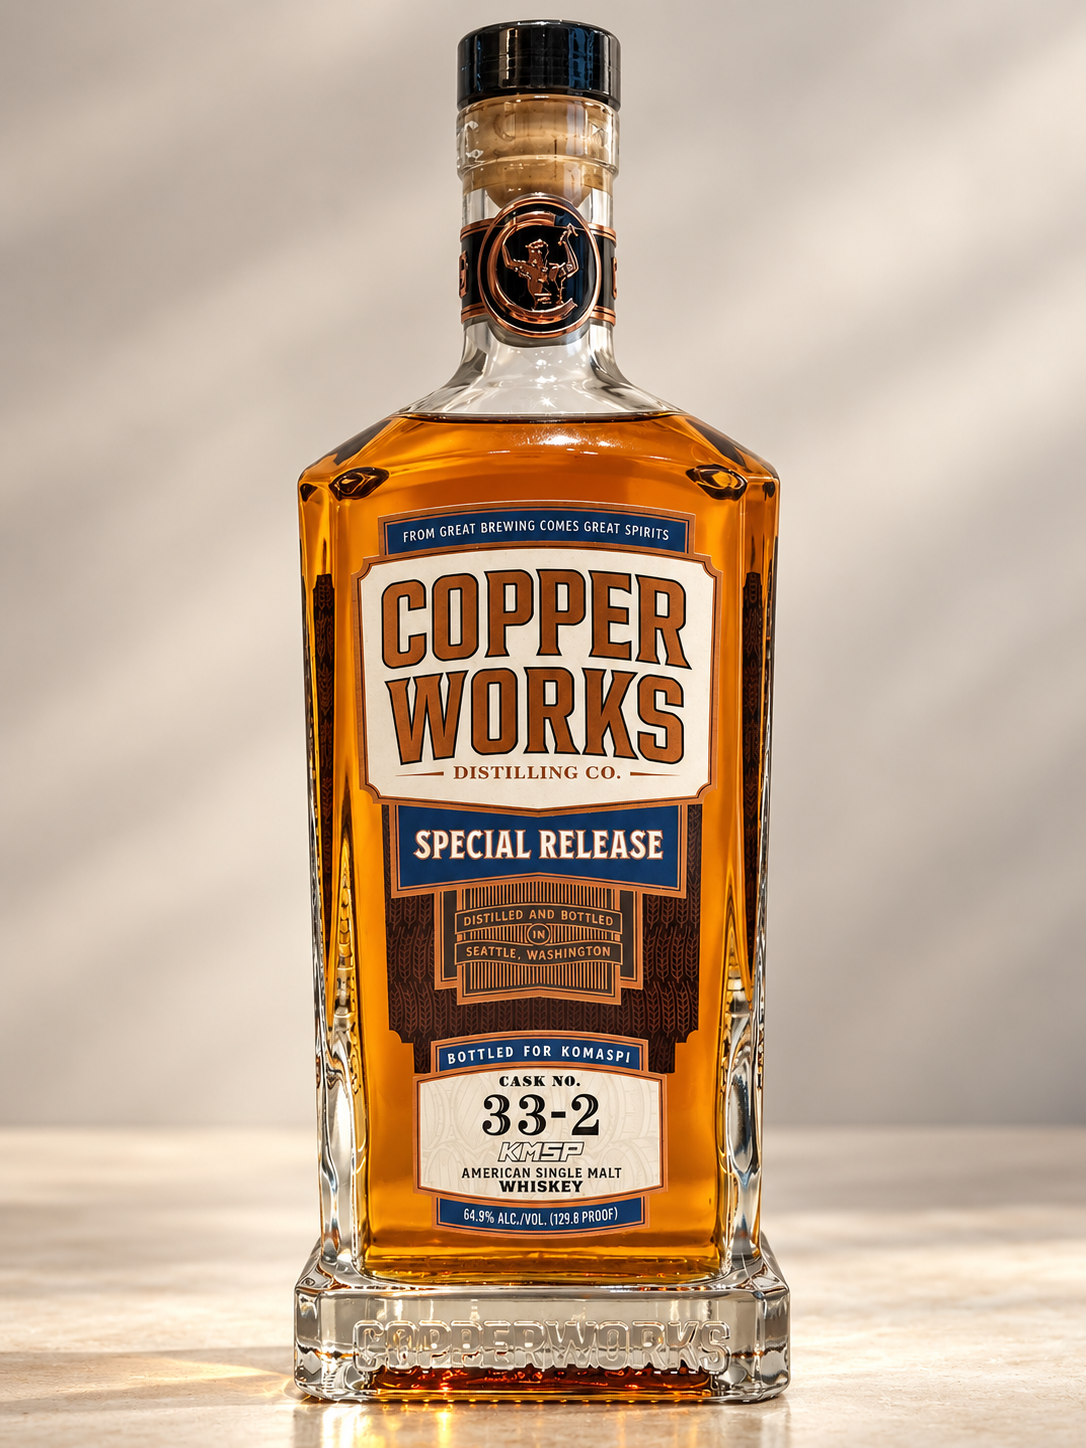
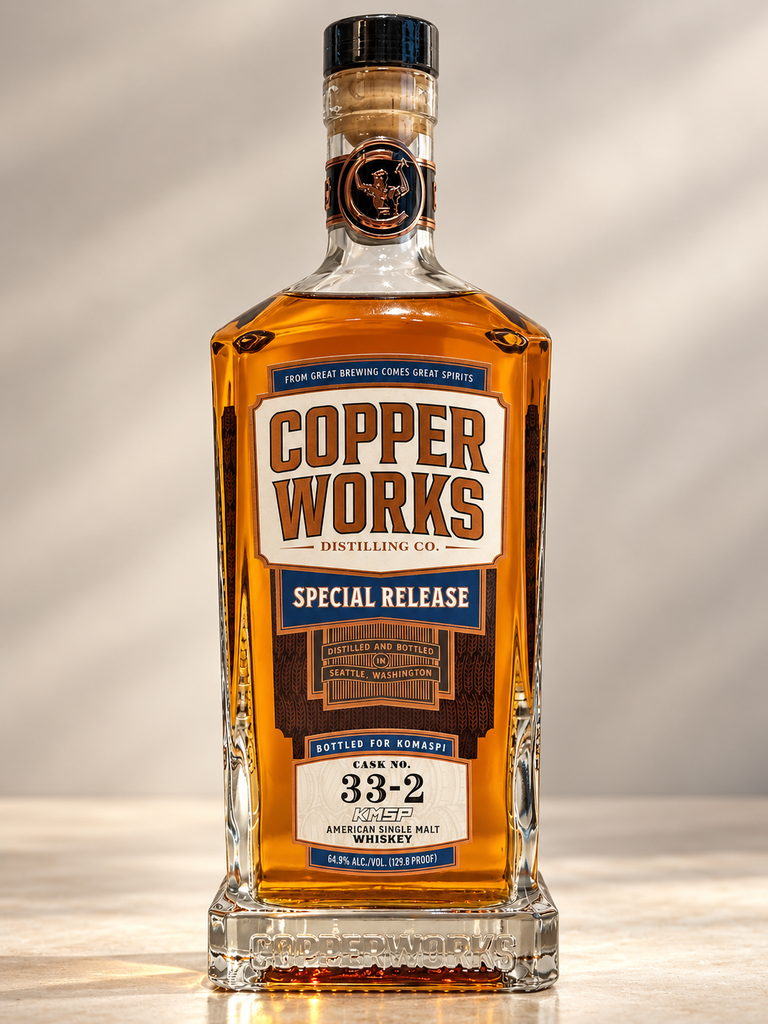
では早速ですが(絶違)、10月10日12時30分発売、カッパーワークスとしては最長熟のレンジの9年6ヶ月熟成、落ち着いた柔らかな黄色いフルーツが楽しめるシングルカスク#33-2 for コマスピのご案内を兼ねて、全国200万人の善男善女の皆さまから寄せられた「カッパーワークスってなんであんなに超フルーティーなの?」という疑問に答えてまいりたいと思います。
カッパーワークスのフルーティーさのカギは「煮沸」「エール酵母」「超長時間発酵」
今回のシングルカスク#33-2を飲むと、新鮮なライムを絞ってミントを載せた完熟パイナップルジュースや、ねっとりとした黄桃・パパイヤの甘味が強く感じられます。
前回のコマスピ向けPB#44−2では「桃の天然水」の印象が強く、また目黒Bar Gosse向け#37-2でもウイスキーガロアのテイスターから「ライチのようなトロピカルフルーツ、チェリー」「白桃を思わせる瑞々しい柔らかな甘味」「ネクタリンというよりは白桃のような酸の少ない上品な果実様が突き抜けている印象」と88/90Ptの高評価をいただきました。
「フルーティーさ」=カッパーワークスのハウススタイル、と言っても過言ではないかもしれません。
どうしてカッパーワークスのウイスキーはこんなにフルーティーなの?と共同経営者兼副社長のジェフ・カノフさんにわたくしコマスピ柳川がど直球の質問をぶん投げたところ、以下のような返答がまいりました。
一般的なウイスキーのように発酵過程でアルコール収量を最大化することを強く意識するのではなく、クラフトビール造りの手法と同様に、蒸留前に糖化させた麦汁を一度煮沸して酵素を失活させより残糖が多いウォートを造り、それにエール酵母を加え、超長時間発酵をさせる。そして発酵後に長期間クラッシュクーリングを行なって酵母を凝集・沈降させて麦汁を清澄化させていることが、カッパーワークスのハウススタイルである特徴的なフルーティーさを生み出している大きな要因だ
ちょっと何言ってるかわかんない、というのが一般的な反応だと思いますが、「美味しいビール作って丁寧に蒸留したら美味しいウイスキーができる」というカッパーワークスの信念の、「美味しいビールをどうやって作るのか」の部分の話をしています。
これからジェフにさらに詳しく説明してもらったことを出来るだけわかりやすくまとめていきます。
カスク#33−2の製造工程概要
細かい点を説明していく前に、まず今回のコマスピ向けのカスク#33-2の製造工程をざっくり見てください。
それから各工程でのカッパーワークスの「こだわり」について読んでいただくと、頭に入りやすいかと思います。
スカジット・バレー産フルパイント種100%のモルトが原材料
→ クラフトビール醸造所のエリシアン・ブリューイングで仕込み
→ 麦汁を煮沸
→ エリシアンのチコ系ハウス・エール酵母で発酵
→ 約21.1℃で13日間発酵
→ 21日間のクラッシュ・クーリングとコールド・コンディショニング
→ 共同創業者マイカ・ナットによる蒸留
→ 5モルト原酒の詰められたリリース 003に一度使われた樽にリフィルされ、蒸溜所の歴史上2番目に長い9年6ヶ月熟成
カッパーワークスのこだわり
こだわりその1: ウォートを煮沸して糖をあえて残す
クラフトビール作りの専門家が創業したカッパーワークスは、ウォッシュを作るのにクラフトビール醸造と同じ手法を用いており、通常のウイスキー造りとはプロセスが大きく異なっています。
一般的なウイスキー造りをざっくり一言で説明すると、麦芽を砕いて温水を加えて糖分を引き出したウォートを発酵に適した温度に冷却し、酵母を加えて発酵させてウォッシュを作り、それをポットスティルに入れて加熱して蒸留しています。
麦芽 → 糖化 → 酵素がデンプンを糖にする → 発酵 → 酵母が糖をアルコールにする
ウォートを煮沸しないため、酵素が活きたまま発酵槽に入ります。その結果、ウォートに含まれる酵母を使っても発酵させることのできない長鎖糖も、発酵槽の中で酵素によって分解されて酵母が発酵可能な糖に変わり、結果より多くのアルコールを得ることが可能になります。
それに対してカッパーワークスでは、発酵前にウォートを一度煮沸してしまいます。これはクラフトビール造りで使われる手法です。
麦芽 → 糖化 → 酵素がデンプンを糖にする → 麦汁を煮沸 → 酵素を失活させる → 冷却 → エール酵母投入 → 発酵 → 酵母が糖をアルコールにする
なぜウォートを煮沸するのでしょうか。
その理由の大きなものは以下の二つです。
・煮沸で麦芽に含まれる酵素の活動を止め(=失活)、ウォートに含まれる長鎖糖を酵素で分解させることなくわざと残す
・ウォートを加熱することにより煮沸釜の中でメイラード反応を起こす(ざっくりいうといい香りのする焦げ目をつける)
酵母が発酵不可能な分子の大きなデンプンや糖を、麦芽に含まれる酵素というハサミでできるだけ細かく切って酵母が発酵可能な糖にしてアルコールに変えて収量を増やす方が経済的には効率がよいです。
しかしカッパーワークスでは効率よりも豊かな香味を得るため、蒸留する前の「ビール」に多くの残糖と甘みが残るようにあえてウォートを煮沸して酵素がこれ以上糖を分解しないよう失活させているのです。
こだわりその2: エール酵母を用いた13日(!)にもわたる超長時間発酵
通常のウイスキー造りでは、発酵のために「ディスティラーズ酵母」が使われています。ディスティラーズ酵母というのは固有名詞というよりはどちらかというと一般名詞、すなわち「蒸留酒造りに適した性質を持つ酵母の総称」ぐらいのイメージでいいかと思います。
ディスティラーズ酵母は1950年代に導入され、できるだけ短時間かつ収量効率よくモルトに含まれる糖分をアルコールに変える性質を持ち、発酵時の温度変化やアルコール度数上昇にも耐える性質のものが酵母の中から選抜されたものです。生産性を考えて48〜72時間程度で必要なアルコール度数が得られるようになっています。
カッパーワークスでは蒸留前の「ビール」を作るのにビール醸造用のエール酵母を使用し、通常は最低でも168時間/7日間発酵させています。
今回のコマスピ向けPBでは、シアトルにあるクラフトビールブリュワリーのエリシアンブリューイングにて粉砕・糖化・煮沸したウォートを冷却し、エリシアンのハウスエール酵母を加えてさらに長時間発酵を行なっており、華氏70度(約21.1℃)で13日間(!!!)も発酵させています。これは一般的なウイスキーよりも10日程度も長い発酵時間です。
このエリシアンのハウスエール酵母は、全米のクラフトビール醸造家が最も多く使っている「チコ」系のエール酵母で、アメリカンペールエールやIPAなどが人気となった原動力とも言える、クリーン発酵型のエール酵母です。ディスティラーズ酵母と比較して発酵速度は遅く、糖をアルコールに変える効率もよくありません。
イギリス系のエール酵母ではバナナやリンゴのようなエステル香を強く生む種類もあるので、クリーンでニュートラルな「チコ」系のエール酵母がめちゃくちゃフルーティーなビールを生み出す酵母、というわけではないのですが、「チコ系エール酵母」x「超長時間発酵」により香味豊かな麦汁をデザインしています。
こだわりその3: 清澄麦汁を得るためのクラッシュクーリングと低温コンディショニング
超長時間発酵に加え、もう一つ通常のウイスキー造りではスキップされている麦汁処理の工程があります。それはクラッシュクーリング/低温コンディショニングです。
クラッシュクーリングとは、発酵が終わったビールを急冷することです。急冷することでビールの中の酵母が固まり、麦汁の下の方に溜まっていきます。酵母だけでなくタンパク質なども沈降するので、液体の透明度が高まります。
その後低温でビールを寝かせることで酵母やタンパク質などの沈降がさらに進み、より清澄なビール/麦汁を得るための工程が低温コンディショニングです。
日本の蒸溜所を見学したとき、発酵過程で「フルーティーなウイスキーを作るためには清澄麦汁を得ることが重要」という説明を聞かれたことのある方も多いのではないでしょうか。
通常ウイスキー作りではビール/ウォッシュに酵母を含んだまま蒸留しますが、カッパーワークスではビール同様に麦汁の透明感/清澄度を重視するために手間暇かけており、今回の#33-2では、なんと21日間のクラッシュクーリング/低温コンディショニングを経てからようやく蒸留されました。
普通のウイスキーと比べて、13日間の発酵と21日間のコンディショニング、合わせて1ヶ月以上手間かけて作られているわけです。
ディスティラーズ酵母で作られたウォッシュを蒸留所で飲まれたことのある方もいるかもしれませんが(私も飲んだことあります)、そのままエールビールのように美味しくごくごく飲むものではなかったはずです。
エリシアンのハウスエール酵母による残糖の多い麦汁の超長時間発酵と麦汁を時間をかけて清澄化していくことで、香味が強いビールを生み出し、それを丁寧に蒸留することによりカッパーワークスのハウススタイルであるフルーティーさが創られているのです。
こだわりその4: お隣オレゴン州で作られた、モルティーな香味をもたらすフルパイント種大麦麦芽を100%使用
どこからフルーティーさがくるのか、という話から少し脱線します。
今回の#33-2に使われたモルトは、一般的にウイスキー造りに使われる大麦品種コンチェルト種ではなく、オレゴン州で開発されたフルパイント種が100%使われています。フルパイント種はシアトルを含むアメリカ北西部でのクラフトビール造りによく使われ、ウイスキー造りで使われるとモルティーでトフィーのように甘く、香ばしい香味が特徴です。
フルパイント種の香味が非常に良いので、フルーティー、フローラル、グラッシーな香味をもたらす伝統的な大麦品種ゴールデンプロミス種とフルパイント種を掛け合わせた新品種オレゴンプロミスの研究も進んでいるそうです。
コンチェルト種とは異なりアルコール収率はかならずしも良くないのですが、モルティーで香ばしいトフィーや塩キャラメルのような大麦由来のキャラクターを原酒にもたらすフルパイント種を用いているところもカッパーワークスらしいところです。
このフルパイント種は、シアトルから北に110kmほど行ったところにあるスカジット・バレーにある単一の農場で育てられ、収穫されてカッパーワークスで使われています。
こだわりその5: 史上2番目に長い9年6ヶ月熟成、希少な創業初期の原酒を使用
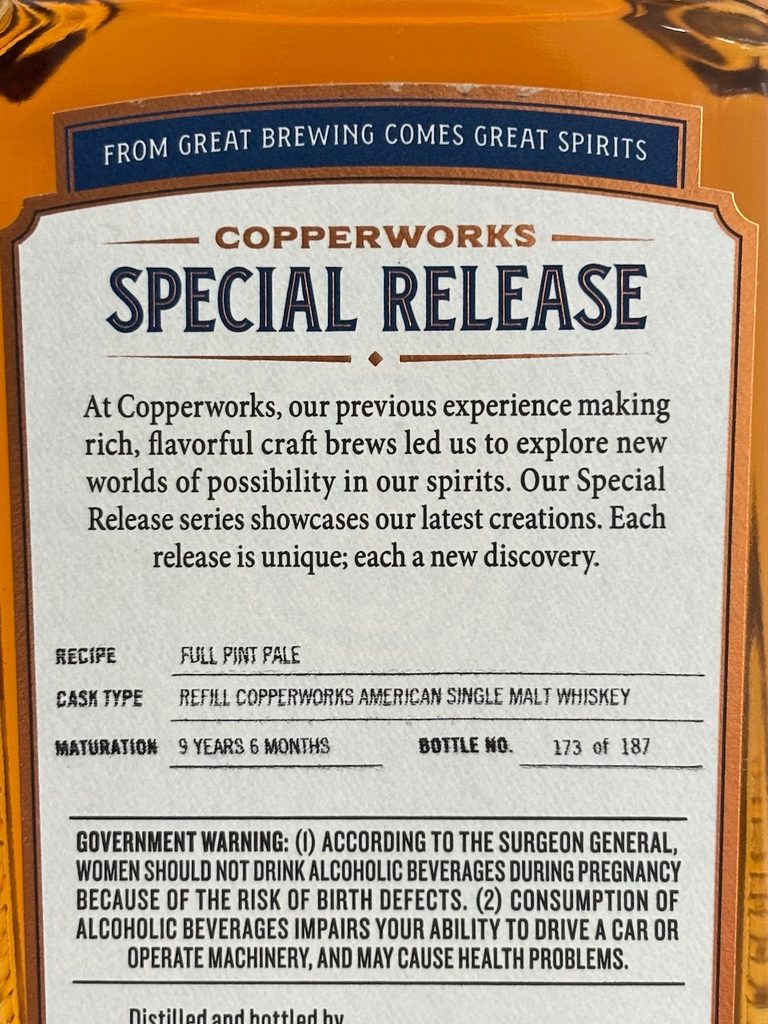
カッパーワークスの歴史上、最長熟のウイスキーは11年熟成。今回の#33-2は2番目に長い9年6ヶ月熟成となります。リリース003という蒸溜所の最初期のリリースで使われた、5種類のモルトをブレンドした原酒を熟成した樽が払い出された後に今回の原酒がリフィルされました。
この原酒が蒸留されたのは2017年。二人のカッパーワークス創業者のうちの一人、マイカ・ナットがまだ自らの手で全てのウイスキーの蒸留を担当していた時代の原酒です。もう一人の創業者ジェイソン・パーカーは今でもCEOとして蒸溜所経営の中心人物ですが、マイカ・ナットは引き続き副社長取締役として会社に留まっているものの、製造などの日常業務からは遠ざかってしまっています。
カッパーワークスのウイスキー造りの理念をジェイソン・パーカーとともに作り上げた共同創業者本人が蒸留した創業初期の希少な原酒が、蒸溜所の歴史の中で2番目に長い熟成を経て、今回シングルカスク#33−2としてリリースされるのです。
ここまでさまざまご説明してまいりましたが、カッパーワークスの一つ一つのボトルがどれだけ手間ひまかけて造られているのかご理解いただけたかと思います。
「煮沸」「エール酵母使用」「超長時間発酵」というフルーティーなウイスキーを創り出す工程に加え、「フルパイント種100%使用」という香味へのこだわり、さらにはカッパーワークスの哲学を体現する「創業者による蒸留」を経て蒸溜所で最長レンジの熟成が行われた、蒸留所初期に詰められた希少なカスク#33-2を、コマスピ向けプライベートボトリングさせてくれたカッパーワークス蒸溜所とジェフ・カノフさんに感謝したいと思います。
またこのような丁寧な作りを行う蒸溜所とそのボトルを日本にご案内できるのはインポーター冥利につきます。
皆さまぜひ、この貴重なカッパーワークスを秋の夜長のお供にしていただければと思います。
今回リリースの#33-2の商品ご購入ページはこちらになります。テイスティングコメントについてもこちらをご覧くださいませ。
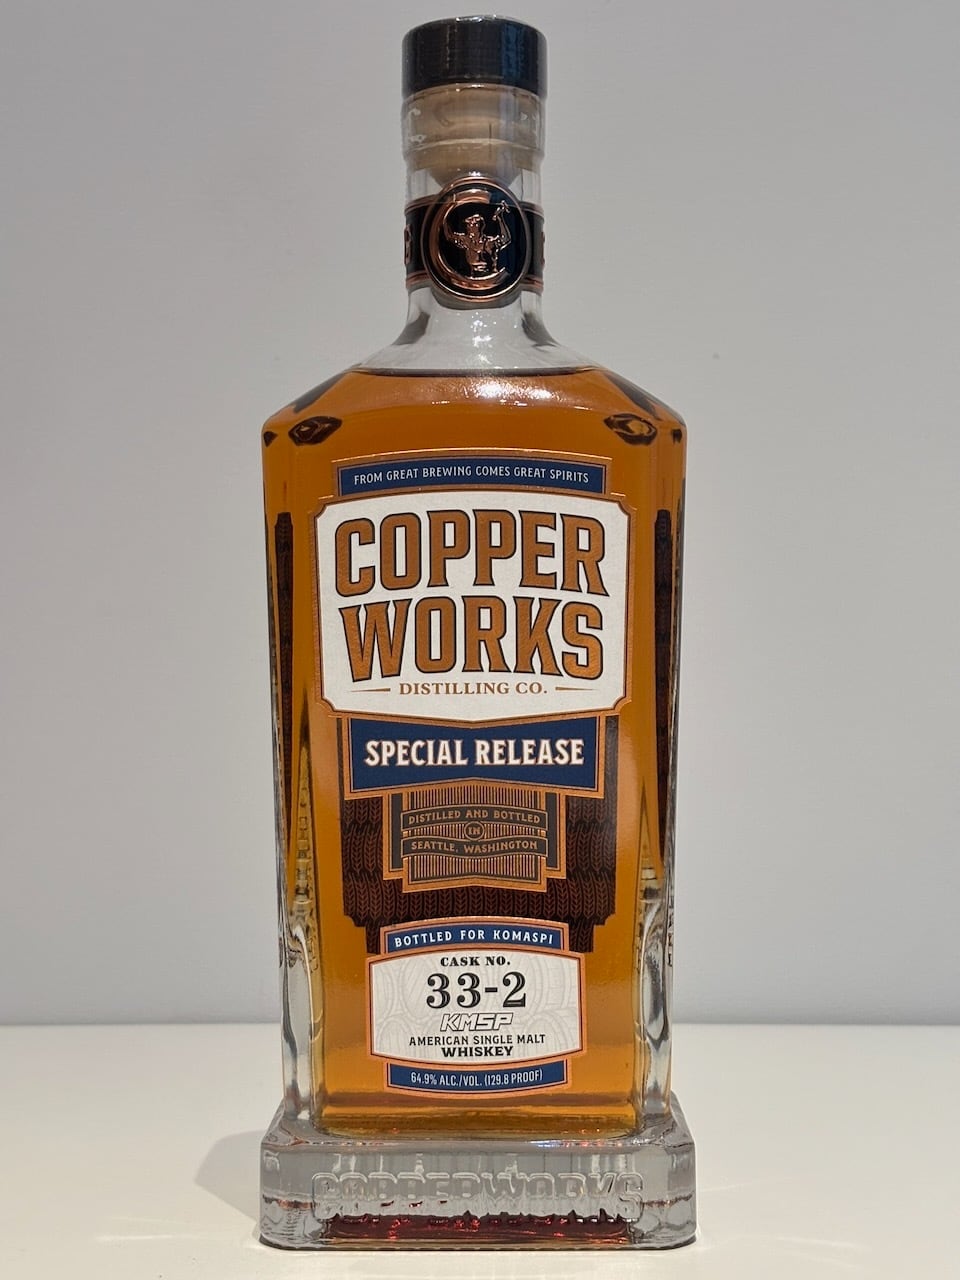
カスク#33-2テクニカルスペック
| 項目 | スペック |
|---|---|
| 大麦品種 | フル・パイント種 |
| 大麦使用量 | 5,300ポンド(約2,404kg) |
| 大麦の産地 | ワシントン州スカジット・バレー(シアトルから北へ約70マイル) |
| 農場 | 単一の小規模農場。農場名は記録なし |
| モルティング | スカジット・バレー・モルティング |
| 仕込み場所 | エリシアン・ブリューイング・カンパニー |
| 仕込量 | 1,887 USガロン(約7,143L) |
| 麦汁煮沸 | あり。ビール醸造と同様にウォート(麦汁)を煮沸 |
| 煮沸の目的・効果 | 殺菌、酵素の失活、発酵中に複雑な糖が発酵可能糖へさらに変換されることを防止 |
| 煮沸による香味への影響 | エリシアンの設備では、ボイルケトル(煮沸釜)である程度のメイラード反応が発生 |
| 酵母 | エリシアン・ブリューイングのハウス・エール酵母 |
| 酵母のタイプ | チコ・スタイルのエール酵母に近いタイプ |
| 発酵開始時比重 | 1.074 SG |
| 発酵終了時比重 | 1.016 SG |
| 発酵後アルコール度数 | 8.2% ABV |
| 発酵温度 | 70°F(約21.1℃) |
| 発酵期間 | 13日間 |
| 発酵後 | 21日間のコールド・コンディショニング |
| カスクエントリーABV | 112.4 Proof / 56.2% |
| 蒸留担当 | 共同創業者マイカ・ナット、当時はマイカがすべてのウイスキー蒸留を担当 |
| 蒸留日 | 2017年1月27日 |
| カスク | カッパーワークスのオリジナル5モルト・レシピのウイスキーリリース003を以前熟成していたカスク#33 |
| 熟成年数 | 9年6ヶ月 |
| 熟成年数の位置付け | 過去の11年熟成リリースに次ぐ、カッパーワークス史上2番目に長期熟成のリリース |
| ボトリング日 | 2026年8月 |
| ボトリングABV | 129.8 Proof / 64.9% |
| アウトターン | 188本 |
カッパーワークスの歴史について別の角度からまとめた以前の記事はこちらです。
蒸留設備などの蒸溜所の中をご覧いただける以前の記事はこちらとなります。

今回の記事のテクニカルな部分を書くにあたり、以下を参考にしました。細かい点についてはジェフに直接メールで聞いていますが、もし万が一この記事の中に過ちがあればその責はわたくしコマスピ柳川にございます。
WHISKY Magazine「ビールとウイスキーを分けるもの」
Craft Beer & Brewing: “wort“
Craft Beer & Brewing: “brewing process”
自分で言うのもなんですが、情報量の多いブログ記事で書くのも相当苦労しました。みんながカッパーワークス#33−2を全力で買ってくれると苦労が報われて嬉しいです!!!!
よろしくお願いいたします!!!
コメント